
 EN



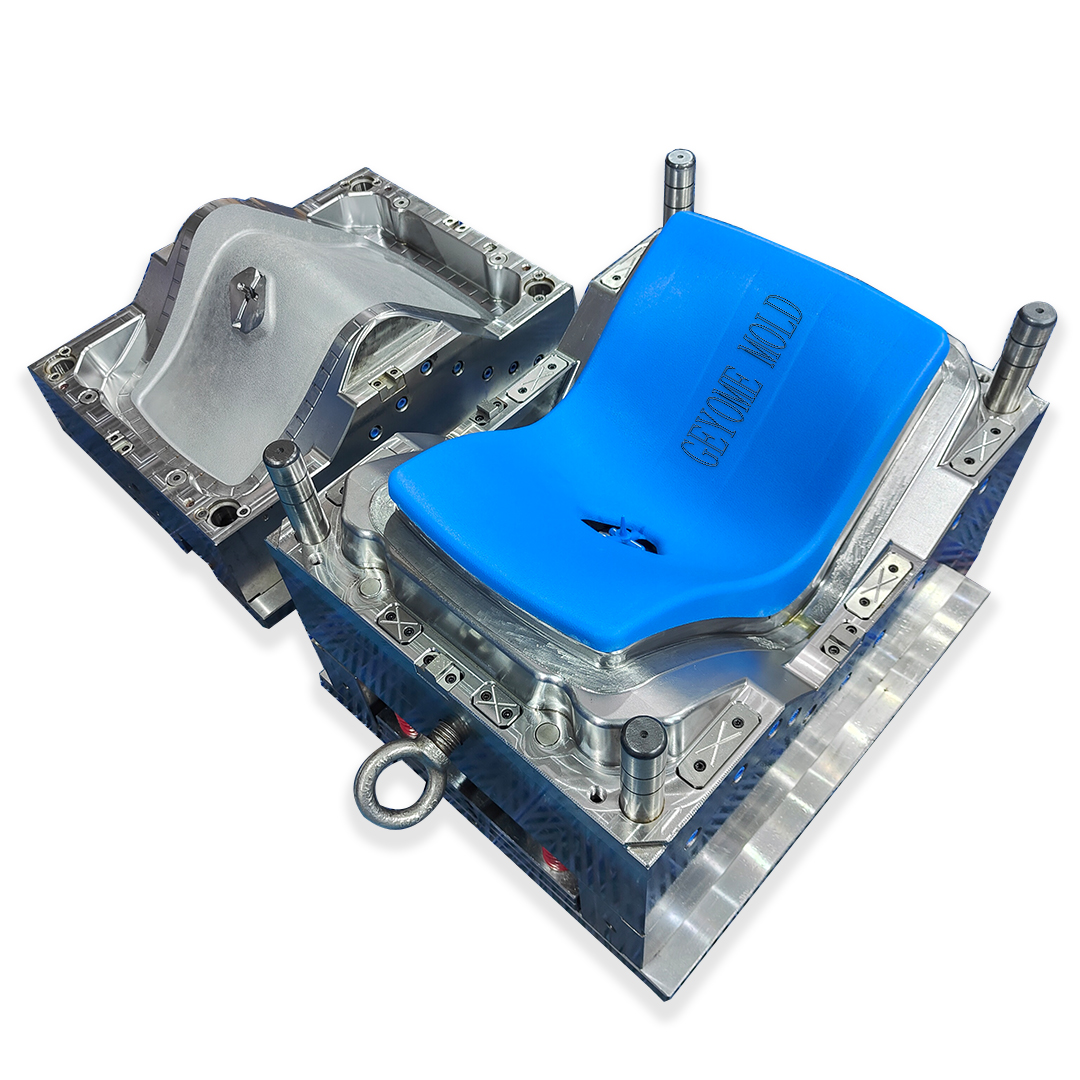
Injekcijski alat predstavlja jednu od najvažnijih investicija u modernoj proizvodnji, omogućavajući preduzećima da proizvode velike količine plastičnih komponenti sa izuzetnom preciznošću i doslednošću. Bilo da lansirate novu liniju proizvoda ili optimizirate postojeću proizvodnju, razumijevanje osnova ubrizgavanja direktno utiče na vašu konkurentnu prednost, troškove proizvodnje i vrijeme za plasiranje na tržište. Za ovladavanje alatkama za ubrizgavanje potrebno je poznavanje principa dizajna, izbora materijala, proizvodnih procesa i standarda kontrole kvaliteta koji razdvajaju lidere industrije od prosječnih proizvođača.
Putovanje do savladavanja alatke za ubrizgavanje počinje prepoznavanjem da svaki detalj je važan, od rasporeda šupljine do konfiguracije kanala za hlađenje. Profesionalni proizvođači shvataju da uspjeh ubrizgavanja alata zavisi od sistematskog planiranja, znanja o materijalima i stalnog usavršavanja procesa. Ovaj sveobuhvatan vodič vodi vas kroz svaku ključnu fazu razvoja ubrizgavanja alata, pružajući praktične uvide koji pretvaraju konceptualne dizajne u kalupke spremne za proizvodnju sposobne da pruže doslednu kvalitetu i ispunjavaju zahtjevne poslovne ciljeve.
Osnovni principi projektovanja za ubrizgavanje alata
Razumijevanje osnovnih koncepata alatke za ubrizgavanje
Dizajn ubrizgavanja alatke počinje sa razumijevanjem kako plastika teče, hladi i učvrstva unutar šupljine kalup. Osnova efikasnog ubrizgavanja alata se oslanja na strategiju zatvaranja, koja određuje kako rastopljena plastika ulazi u šupljinu i utiče na kvalitet konačnog dela. Dobro dizajnirana alatka za ubrizgavanje uključuje više kapija u složene komponente, uravnotežene sisteme koji izjednačavaju raspodjelu pritiska i izračunatu debljinu zida koja podstiče jednako hlađenje. Inženjeri specijalizovani za ubrizgavanje alata moraju uzeti u obzir brzine smanjenja, karakteristike protoka specifičnih za materijal i dimenzijske tolerancije koje zahteva konačna primjena. Osnovni princip koji je u osnovi svih projekata ubrizgavanja je da geometrija kalup direktno kontroliše mehanička svojstva, završetak površine i dimenzionalnu preciznost svakog pojedinačnog kalupnog dijela.
Izbor materijala i performanse alatke za ubrizgavanje
Izbor odgovarajućih materijala za kalup predstavlja kritičnu odluku o injektiranju alata koja utiče na životni vijek alata, proizvodni kapacitet i kvalitet dijela. Sredine čelika koje se koriste u ubrizgavanju alata kreću se od tvrđenih alata koji mogu da se koriste milion puta do mekših aluminijumskih alternativa pogodnih za prototipe ili kratke količine proizvodnje. Stručnjaci za ubrizgavanje alata moraju balansirati tvrdoću materijala, toplotnu provodljivost, otpornost na koroziju i složenost obrade u odnosu na budžet projekta i prognoze proizvodnje. Berilijum bakreni ubaci u šupljine alatke za ubrizgavanje dramatično poboljšavaju efikasnost hlađenja, smanjuju vrijeme ciklusa i omogućavaju brže proizvodne rasporede. Odnos između izbora materijala za kalup i performansi ubrizgavanja je direktan: tvrđi, toplotno superiorniji materijali u ubrizgavanju omogućavaju veće brzine proizvodnje, strože tolerancije i produženi životni vijek alata prije nego što postane potrebno održavanje.
Proces proizvodnje i izvršavanje ubrizgavanja alata
Kompjuterski podržani dizajn i simulacija ubrizgavanja alata
Razvoj savremenih alatki za ubrizgavanje u velikoj meri se oslanja na napredni CAD softver i tehnologije simulacije koje predviđaju ponašanje kalupnog oblika prije nego što počne fizička proizvodnja. Simulacija injekcijskih alata identifikuje potencijalne nedostatke kao što su kratki udarci, tragovi raspada, deformacije i linije zavarivanja koje bi inače zahtijevale skupe iteracije prototipa. Termalna analiza u softveru za ubrizgavanje alatke otkriva vruće tačke gdje su kanali za hlađenje potrebni za prefinjivanje, što inženjerima omogućava da optimiziraju vrijeme ciklusa prije početka obrade. Analiza protoka specifična za alat za ubrizgavanje potvrđuje da lokacije kapi i veličine trkača održavaju odgovarajući pritisak tokom cijelog procesa punjenja. Kvalitetni stručnjaci za injektiranje alata koriste podatke simulacije za utvrđivanje osnovnih parametara za operatere mašina za injektiranje, značajno smanjujući vrijeme postavljanja i stopu otpada tokom pokretanja proizvodnje. Ovaj digitalni pristup injekcijskom alatu pretvara neizvesnost u predvidljivost, čineći proizvodni proces efikasnijim i pouzdanijim.
Precizna obrada i razvoj šupljine
Izvršavanje projekata ubrizgavanja alata zahtijeva sofisticiranu opremu za obradu koja je sposobna postići mikro tolerancije i složene geometrije koje moderne aplikacije zahtevaju. CNC mašinerija, mašinerija električnog pražnjenja (EDM) i tehnologije brzog rezanja čine kičmu profesionalne proizvodnje ubrizgavanja alata. Uređivanje kavila za ubrizgavanje mora da zadrži preciznost dimenzija u delovima milimetra, što zahtijeva vještine programera i pažljivo održavanje mašina. Kvalitet površinske obrade u injektiranim alatima direktno utiče na estetsku privlačnost i funkcionalne performanse oblikovanih dijelova; polirane površine injektiranih alata proizvode superiorne obrade i čistije oslobađaju oblikovane komponente. Optimizacija putanja alata tokom obrade injekcijskog alata smanjuje vreme proizvodnje i produžava životni vijek alata, čineći proizvodni proces isplativim i za male pilot trke i za proizvodnju velikih količina. Stručne radionice za ubrizgavanje alata održavaju stroge kontrole životne sredine, redovne programe održavanja i strogu provjeru kvaliteta tokom svih operacija obrade kako bi se garantovalo dosledno ispunjavanje specifikacija.
Osiguranje kvaliteta i optimizacija performansi alatke za ubrizgavanje
Uređaj za kontrolu dimenzija
Sveobuhvatna provjera dimenzija predstavlja nepredstavljivu fazu u osiguranju kvaliteta ubrizgavanja alata, osiguravajući da kalup proizvodi dijelove koji ispunjavaju specifikacije kupaca od prve proizvodne trke. Koordinatne mašine za merenje (CMM), laserski skeneri i optički sistemi pružaju preciznu dokumentaciju dimenzija šupljine ubrizgavanja alata u odnosu na originalne dizajne. Stručnjaci za ubrizgavanje alata sprovode protokole prve vrste inspekcije, proizvodeći testne dijelove pod kontrolisanim uslovima koji potvrđuju dizajn kapije, efikasnost hlađenja i pretpostavke o raspodjeli pritiska. U slučaju da se primeni novi standard, za upotrebu u proizvodnji, treba da se primeni novi standard. Ove procedure testiranja unutar sistema kvaliteta ubrizgavanja alata sprečavaju skupe kvarove na terenu, povrat kupca i štetu ugleda koja nastaje zbog loše validiranih kalupara. Rano otkrivanje mana uštekavanja alata tokom testiranja prihvatanja je znatno jeftinije od otkrivanja problema nakon što su hiljade dijelova ušli u lanac snabdevanja.
Optimizacija procesa i dugovječnost alatke za ubrizgavanje
Maksimiziranje povrata investicije u injektirajuće alate zahtijeva sistematsku optimizaciju parametara oblikovanja, strategija hlađenja i protokola održavanja koji produžavaju životni vek produktivnog alata. Operatori proizvodnog podijuma rade sa inženjerima procesa kako bi precizno podešavali pritisak ubrizgavanja, temperaturu kalupca, vrijeme hlađenja i trajanje ciklusa koristeći podatke prikupljene iz senzora za ubrizgavanje alata i mjerenja dijelova. Sistem za praćenje performansi ubrizgavanja alatke prati metrike proizvodnje šupljine po šupljini, identificirajući kada pojedinačne šupljine trebaju popravak ili zamjenu. Strateško održavanje alatke za ubrizgavanje uključuje periodično čišćenje, ispiranje kanala za hlađenje, zamjenu jezgra i dodiru šupljine koje sprečavaju progresivno pogoršanje. Životni vek alatke za ubrizgavanje obično se proteže na milione ciklusa kada objekti primenjuju disciplinovane programe održavanja i programe obuke operatera. Kompanije koje tretiraju ubrizgavanje alata kao strateške proizvodne imovine, a ne jednokratne alate, postižu superiornu ekonomiju jedinica, pouzdaniji kvalitet i jaču konkurentnu poziciju na svojim tržištima.
Često postavljana pitanja
Koji faktori najviše utiču na cijenu i vreme realizacije alatke za ubrizgavanje?
Kompleksnost alatke za ubrizgavanje, geometrija dijelova, broj šupljina, izbor materijala i potrebne površinske obrade predstavljaju primarne faktore troškova. Vreme isporuke obično se kreće od četiri do dvanaest nedelja u zavisnosti od složenosti alatke za ubrizgavanje i trenutnog kapaciteta radionice. Komponente sa jednostavnim geometrijama i manje šupljina smanjuju troškove za alat za ubrizgavanje i ubrzavaju isporuku, dok visoko detaljni dijelovi sa tesnim tolerancijama ili kozmetičkim zahtjevima produžavaju troškove i raspored. Prototipni alat za ubrizgavanje koji se koristi za pilot proizvodnju može koristiti mekši aluminijum za smanjenje troškova, dok proizvodni alat za ubrizgavanje obično koristi čelik za upravljanje zahtjevima velikog obima ciklusa. Rana konsultacija sa stručnjacima za injektiranje alata može identificirati mogućnosti smanjenja troškova bez ugrožavanja kvaliteta dela.
Kako dizajn sistema hlađenja u injektnoj opremi utiče na efikasnost proizvodnje?
Dizajn sistema hlađenja predstavlja jednu od najvažnijih varijabli za ubrizgavanje alata koja utiče na vrijeme ciklusa, kvalitet dijelova i količinu proizvodnje. Pravo konstruisani kanali hlađenja unutar ubrizgavanja alata smanjuju vreme ciklusa za 30 do 50% u poređenju sa neadekvatno hlađenim dizajnima, direktno umnožavajući proizvodni kapacitet. Injekcijski alat sa optimizovanim sistemima hlađenja održava ravnomernije temperature kalup, smanjujući toplotni stres koji dovodi do neuspjeha kalup i distorzije šupljine. Berilijum bakreni ubaci strateški postavljeni unutar strujanja hlađenja injekcijskih alata poboljšavaju toplotnu provodljivost, omogućavajući brže uklanjanje toplote i brže završetak ciklusa. Napredni alat za ubrizgavanje često uključuje jedinice za kontrolu temperature koje održavaju precizne temperature kalup tokom cijelog proizvodnog dana, osiguravajući dosledne dimenzije dijelova i kvalitetu površine od prvog kalupljenog dijela do poslednjeg.
Kada bi kompanije trebalo da ulažu u nove alate za ubrizgavanje, a ne u održavanje postojećih alata?
Odluka o povlačenju postojećih alatki za ubrizgavanje ili ulaganju u zamjenske kalupke zavisi od trenutnog stanja alata, predviđenih količina proizvodnje i trajanja potražnje na tržištu. Kada ubrizgavanje alata zahtijeva sve češće popravke, proizvodi veće stope otpada ili ne može održavati dimenzijske tolerancije u okviru specifikacija kupaca, zamjena postaje ekonomski opravdana. Poboljšanja u tehnologiji ubrizgavanja i napredak materijala mogu opravdati nova ulaganja ako značajno smanje vreme ciklusa ili omoguće proizvodnju poboljšanih dizajna dijelova. Ako se predviđa da će proizvodni volumen premašiti postojeći kapacitet za ubrizgavanje alata, dodavanje novih šupljina ili dodatnih ubrizgavanja alata povećava proizvodnju bez prekida tekuće proizvodnje. Ustanove bi trebalo da sistematski dokumentiraju metričke performanse alatki za ubrizgavanje, omogućavajući donošenje odluka zasnovanih na podacima koje uravnotežavaju ulaganja u održavanje i ekonomičnost zamjene tokom cijelog životnog ciklusa alata.