
 EN



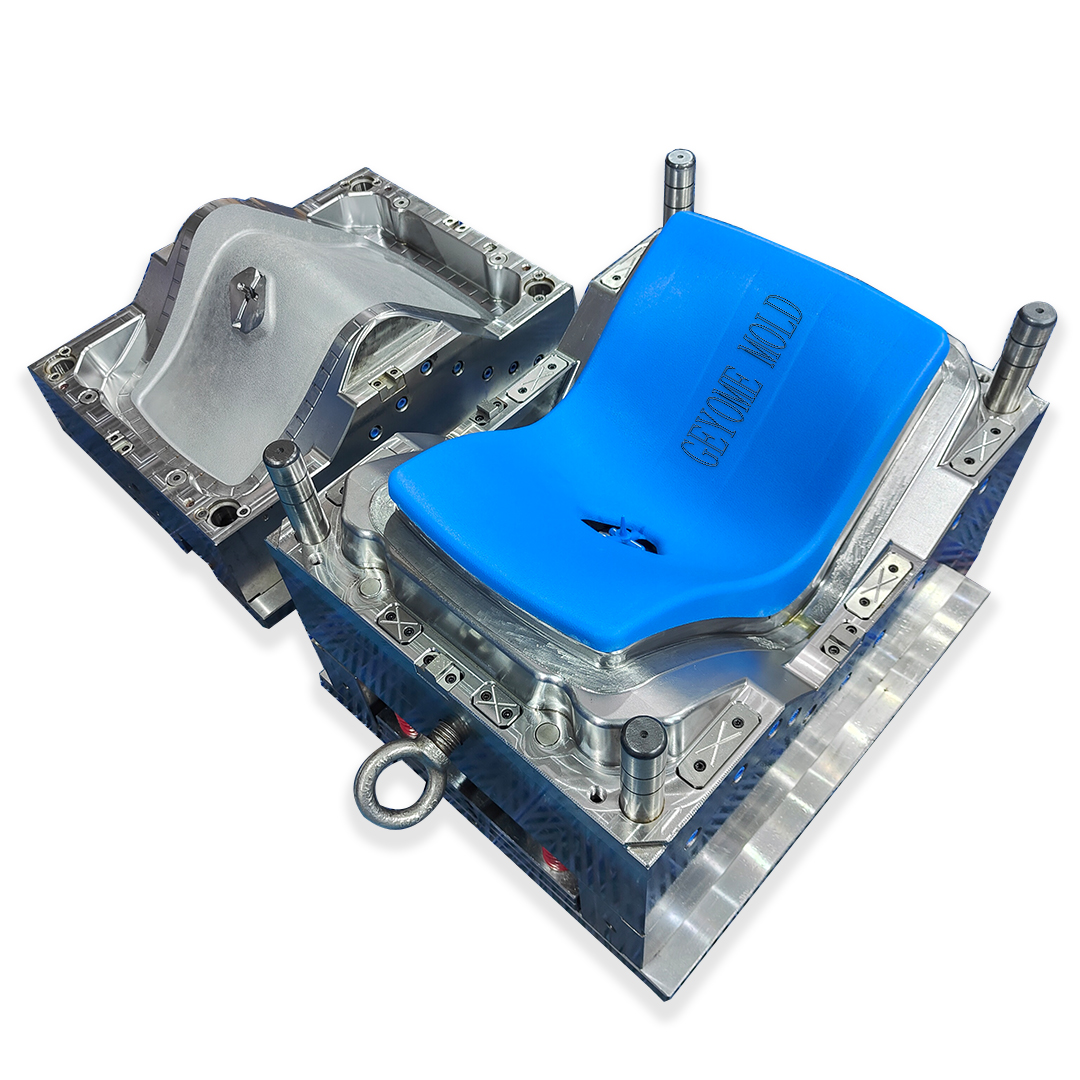
Az öntőszerszámok a modern gyártás egyik legfontosabb beruházása, amely lehetővé teszi a vállalatok számára, hogy nagy mennyiségű műanyag alkatrészt készítsenek kiváló pontossággal és konzisztenciával. Akár új termékvonal indítására készül, akár meglévő gyártási folyamatait optimalizálja, az öntőszerszámok alapvető ismerete közvetlenül befolyásolja versenyelőnyét, gyártási költségeit és piacra kerülési idejét. Az öntőszerszámok elsajátításához szükséges ismeretek közé tartoznak a tervezési elvek, az anyagválasztás, a gyártási folyamatok és a minőségellenőrzési szabványok, amelyek elkülönítik az iparág vezetőit az átlagos gyártóktól.
Az adagoló szerszámok elsajátításának útja azzal kezdődik, hogy felismerjük: minden részlet számít – a üregelrendezéstől kezdve a hűtőcsatornák konfigurációjáig. A szakmai gyártók jól tudják, hogy az adagoló szerszámok sikere a rendszerszerű tervezéstől, az anyagtudományi ismeretektől és a folyamatos folyamatfinomítástól függ. Ez a kimerítő útmutató végigvezet minket az adagoló szerszám-fejlesztés minden lényeges szakaszán, és gyakorlatias betekintést nyújt, amely a fogalmi terveket gyártásra kész, minőségi szerszámokká alakítja – olyanokká, amelyek megbízható minőséget biztosítanak és elérik a magas üzleti célokat.
Az adagoló szerszámok alapvető tervezési elvei
Az adagoló szerszámok alapfogalmainak megértése
Az öntőszerszám-tervezés a műanyag áramlásának, hűlésének és megkeményedésének megértésével kezdődik az öntőforma üregében. Az hatékony öntőszerszámok alapja a befolyási stratégia, amely meghatározza, hogyan jut be a forró műanyag az üregbe, és befolyásolja a végleges alkatrész minőségét. A jól tervezett öntőszerszámok komplex alkatrészeknél több befolyást, kiegyensúlyozott elosztórendszert – amely egyenletes nyomáseloszlást biztosít – és számított falvastagságot tartalmaznak, hogy egyenletes hűlést érjenek el. Az öntőszerszám-tervezésben specializálódott mérnököknek figyelembe kell venniük a zsugorodási arányokat, az anyagspecifikus áramlási jellemzőket és a végső alkalmazás által megkövetelt méreti tűréseket. Az öntőszerszám-tervezés minden aspektusát alapul szolgáló alapelv az, hogy a forma geometriája közvetlenül irányítja minden egyes öntött alkatrész mechanikai tulajdonságait, felületi minőségét és méreti pontosságát.
Anyagválasztás és az öntőszerszám-teljesítmény
A megfelelő formázóanyagok kiválasztása döntő fontosságú a befecskendezéses szerszámozásnál, mivel ez befolyásolja a szerszám élettartamát, a gyártási kapacitást és az alkatrészek minőségét. A befecskendezéses szerszámozásnál alkalmazott acélminőségek tartománya a több millió ciklust is elérni képes keményített szerszámacéloktól az alapvetően prototípusgyártásra vagy rövid sorozatgyártásra alkalmas lágyabb alumíniumalternatívákig terjed. A befecskendezéses szerszámozással foglalkozó szakembereknek a projekt költségvetését és a termelési előrejelzéseket figyelembe véve egyensúlyt kell teremteniük az anyag keménysége, hővezetőképessége, korrózióállósága és megmunkálhatósága között. A berilliumréz beillesztések a befecskendezéses szerszámozási üregben jelentősen javítják a hűtés hatékonyságát, csökkentve ezzel a ciklusidőt és lehetővé téve a gyorsabb gyártási ütemterveket. A formaanyag kiválasztása és a befecskendezéses szerszámozás teljesítménye közötti összefüggés közvetlen: a keményebb, jobb hővezetőképességű anyagok a befecskendezéses szerszámozásban magasabb gyártási sebességet, szűkebb tűréseket és hosszabb szerszámélettartamot tesznek lehetővé karbantartás nélkül.
Gyártási folyamat munkafolyamata és befecskendező szerszámok kivitelezése
Számítógéppel segített tervezés és befecskendező szerszámok szimulációja
A modern fúvószerszám-fejlesztés erősen támaszkodik a fejlett CAD-szoftverekre és a szimulációs technológiákra, amelyek előre megjósolják az öntőszerszám viselkedését a fizikai gyártás megkezdése előtt. A fúvószerszám-szimuláció azonosítja a potenciális hibákat – például a hiányos kitöltést, a mélyedéseket, a torzulásokat és az összeolvadási vonalakat –, amelyek különben költséges prototípus-iterációkat igényelnének. A fúvószerszám-szoftverekben végzett hőelemzés felfedi a forró pontokat, ahol a hűtőcsatornákat finomítani kell, így a mérnökök optimalizálhatják a ciklusidőt a megmunkálás megkezdése előtt. A fúvószerszámra specializált áramláselemzés ellenőrzi, hogy a befúvó nyílások helye és a befolyó csatornák mérete biztosítja-e a megfelelő nyomást az egész kitöltési folyamat során. A minőségi fúvószerszám-szakemberek a szimulációs adatokat alapparaméterek meghatározására használják az extrudálógépek kezelőinek, ami jelentősen csökkenti a beállítási időt és a selejtarányt a gyártás indításakor. Ez a digitális megközelítés a fúvószerszám-fejlesztésben a bizonytalanságot megjósolhatósággá alakítja, így hatékonyabbá és megbízhatóbbá teszi a gyártási folyamatot.
Pontos megmunkálás és üregfejlesztés
Az öntőszerszámok tervezésének végrehajtásához kifinomult megmunkálóberendezésekre van szükség, amelyek mikrotűréseket és modern alkalmazások által megkövetelt összetett geometriákat képesek elérni. Az NC-gépek, az elektromos kisüléses megmunkálás (EDM) és a nagysebességű vágási technológiák alkotják a professzionális öntőszerszám-gyártás alapját. Az öntőszerszám üregek méretbeli pontosságát tizedmilliméteres tűréshatáron belül kell tartani, ami tapasztalt programozókat és gondosan karbantartott gépeket igényel. Az öntőszerszám felületminősége közvetlenül befolyásolja a megöntött alkatrészek esztétikai vonzerejét és funkcionális teljesítményét; a csiszolt öntőszerszám-felületek kiváló minőségű felületet eredményeznek, és tisztábban engedik ki a megöntött alkatrészeket. A megmunkálási útvonal optimalizálása az öntőszerszámok gyártása során csökkenti a gyártási időt és meghosszabbítja a szerszám élettartamát, így a gyártási folyamat költséghatékony lesz mind kis mennyiségű próbagyártásra, mind nagy tömegű termelésre. A szakértő öntőszerszám-gyártó cégek szigorú környezeti irányítást, rendszeres karbantartási ütemterveket és szigorú minőségellenőrzést alkalmaznak a megmunkálási műveletek során, hogy biztosítsák a specifikációk folyamatos betartását.
Minőségbiztosítás és a befecskendező szerszámok teljesítményének optimalizálása
Méretellenőrzés és a befecskendező szerszámok tesztelése
A teljes körű méretellenőrzés a fröccsöntő szerszámok minőségbiztosításának elkerülhetetlen szakasza, amely biztosítja, hogy az ollók az első gyártási ciklustól kezdve megfeleljenek az ügyfél specifikációinak. A koordinátamérő gépek (CMM), lézereszkennerek és optikai rendszerek pontos dokumentációt készítenek a fröccsöntő szerszámok üregméreteiről az eredeti tervezési paraméterekhez képest. A fröccsöntő szerszámok szakemberei első minta ellenőrzési protokollokat hajtanak végre, amelyek során tesztpartokat állítanak elő vezérelt körülmények között, így érvényesítve a befolyó nyílások tervezését, a hűtés hatékonyságát és a nyomáseloszlásra vonatkozó feltételezéseket. A fröccsöntő szerszámok érvényesítése során gyűjtött méretadatok felderítik azokat az eltéréseket, amelyek korrekcióra szorulnak a teljes gyártási bevezetés előtt. Ezek a tesztelési eljárások a fröccsöntő szerszámok minőségirányítási rendszereiben megakadályozzák a költséges mezőbeli hibákat, az ügyfél általi visszaküldéseket és a rosszul érvényesített ollók miatti hírnévromlást. A fröccsöntő szerszámok hibáinak korai felismerése az elfogadási tesztek során jelentősen olcsóbb, mint ha ezeket a problémákat akkor fedeznék fel, amikor már ezrek darab termék belépett a beszerzési láncba.
Folyamatoptimalizálás és befecskendező szerszámok élettartamának növelése
Az öntőszerszámok beruházási megtérülésének maximalizálása rendszeres optimalizációt igényel az öntési paraméterek, a hűtési stratégiák és a karbantartási protokollok területén, amelyek hozzájárulnak a szerszámok termelési élettartamának meghosszabbításához. A gyártósori munkavállalók folyamatmérnökökkel együtt finomhangolják az öntési nyomást, az öntőforma hőmérsékletét, a hűtési időt és az üzemidőt az öntőszerszámok szenzorairól és a gyártott alkatrészek méréseiről gyűjtött adatok alapján. Az öntőszerszámok teljesítményfigyelő rendszerei üregenként nyomon követik a termelési mutatókat, és azonosítják, mikor szükséges egy-egy üreg javítása vagy cseréje. Az öntőszerszámok stratégiai karbantartása időszakos tisztítást, hűtőcsatornák átmosását, magok cseréjét és üreg-felújítást foglal magában, így megelőzve a fokozatos romlást. Az öntőszerszámok élettartama általában több millió ciklusra terjed ki, ha a gyártók szigorú karbantartási ütemterveket és munkavállaló-képzési programokat alkalmaznak. Azok a vállalatok, amelyek az öntőszerszámokat stratégiai gyártási eszközökként kezelik, nem pedig eldobható eszközökként, jobb egységköltségeket érnek el, megbízhatóbb minőséget biztosítanak, és erősebb versenyelőnyt szereznek piacaikon.
GYIK
Milyen tényezők befolyásolják leginkább az öntőszerszámok költségét és szállítási idejét?
Az öntőszerszámok bonyolultsága, a alkatrész geometriája, a üregszám, az anyagválasztás és a szükséges felületi minőség a fő költségmozgató tényezők. A szállítási idők általában négy-tizenkét hét között mozognak, az öntőszerszámok bonyolultságától és a jelenlegi gyártókapacitástól függően. Az egyszerűbb geometriájú alkatrészek és kevesebb üreges szerszámok csökkentik az öntőszerszámok költségét és gyorsítják a szállítást, míg a nagyon részletes, szoros tűrésekkel vagy esztétikai követelményekkel rendelkező alkatrészek mind a költséget, mind az időtartamot meghosszabbítják. A pilótaüzemhez használt prototípus öntőszerszámok gyakran lágyabb alumíniumból készülnek a költségek csökkentése érdekében, míg a sorozatgyártáshoz szükséges öntőszerszámok általában acélból készülnek, hogy megfeleljenek a nagy mennyiségű ciklus igényeinek. Az öntőszerszám-szakértőkkel korai tervezési konzultáció segíthet költségcsökkentési lehetőségeket azonosítani anélkül, hogy az alkatrész minőségét veszélyeztetnénk.
Hogyan hat az öntőszerszámok belső hűtőrendszerének terve a gyártási hatékonyságra?
A hűtőrendszer tervezése a ciklusidőre, az alkatrészminőségre és a gyártási mennyiségre legnagyobb hatással bíró szerszámozási tényezők egyike. A megfelelően tervezett hűtőcsatornák az öntőszerszámokban 30–50 százalékkal csökkentik a ciklusidőt az elégtelenül hűtött megoldásokhoz képest, ami közvetlenül megszorozza a termelési kapacitást. Az optimalizált hűtőrendszerekkel ellátott öntőszerszámok egyenletesebb formahőmérsékletet tartanak fenn, csökkentve a hőfeszültséget, amely a szerszám meghibásodásához és a üreg torzulásához vezethet. A berillium-réz beillesztések stratégiai elhelyezése az öntőszerszámok hűtőkörében növelik a hővezetést, lehetővé téve a gyorsabb hőelvonást és a gyorsabb ciklusbefejezést. A fejlett öntőszerszámok gyakran hőmérséklet-szabályozó egységeket is tartalmaznak, amelyek az egész műszak során pontos formahőmérsékletet biztosítanak, így garantálva az elsőtől az utolsó öntött alkatrészig az állandó méretpontosságot és felületminőséget.
Mikor érdemes a cégeknek új befúvó szerszámokba fektetniük, illetve mikor jobb megtartaniuk a meglévő szerszámokat?
A meglévő befecskendező szerszámok leselejtezése és a helyettesítő formákba történő beruházás közötti döntések a jelenlegi szerszámállapottól, a várható termelési mennyiségektől és a piaci kereslet időtartamától függenek. Amikor a befecskendező szerszámok egyre gyakoribb javításokat igényelnek, magasabb selejtarányt eredményeznek, vagy nem képesek fenntartani a méretbeli tűréseket az ügyfél specifikációin belül, a cseréjük gazdaságilag indokolttá válik. A befecskendező szerszámok technológiai fejlődése és az anyagokban bekövetkezett előrelépések indokolhatják az új beruházást, ha ezek jelentősen csökkentik a ciklusidőt vagy lehetővé teszik a javított alkatrésztervek gyártását. Ha a termelési mennyiségi előrejelzések meghaladják a meglévő befecskendező szerszámok kapacitását, akkor új üreg hozzáadása vagy további befecskendező szerszámok beszerzése növeli a kimenetet anélkül, hogy megszakítaná a folyamatban lévő termelést. A létesítményeknek rendszeresen dokumentálniuk kell a befecskendező szerszámok teljesítménymutatóit, hogy adatvezérelt döntéseket hozhassanak, amelyek a karbantartási beruházásokat és a cserék gazdasági értékét egyensúlyozzák a szerszám teljes élettartama során.