
 EN



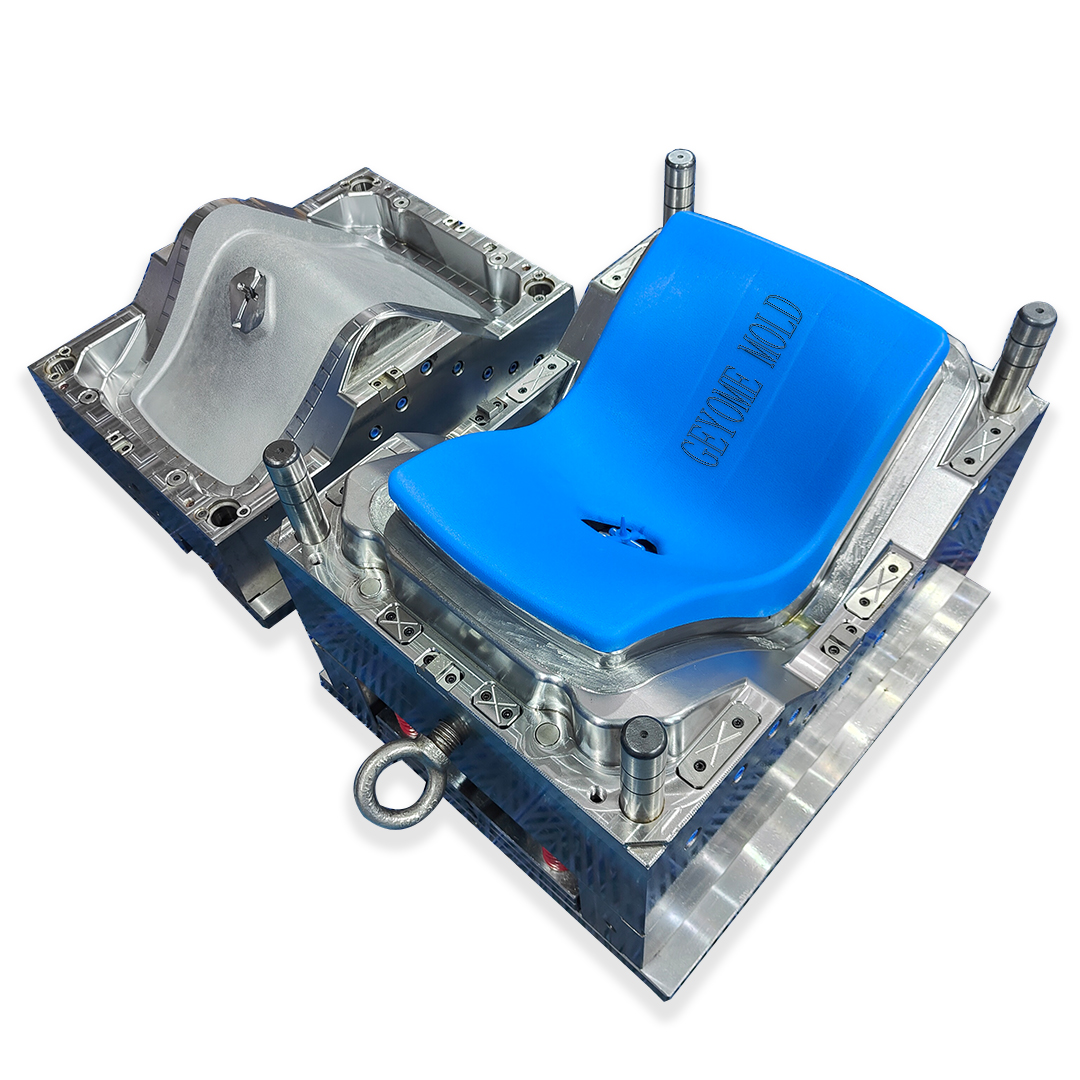
Injectionstøvleri udgør en af de mest kritiske investeringer i moderne fremstilling og gør det muligt for virksomheder at fremstille plastkomponenter i store mængder med ekseptionel præcision og konsekvens. Uanset om du lancerer en ny produktlinje eller optimerer eksisterende produktion, påvirker en forståelse af grundprincipperne for injectionstøvleri direkte din konkurrencemæssige fordel, dine produktionsomkostninger og din time-to-market. At mestre injectionstøvleri kræver viden om designprincipper, materialevalg, fremstillingsprocesser og kvalitetskontrolstandarder, som adskiller branchens ledere fra gennemsnitlige producenter.
Rejsen mod at mestre sprøjtestøbning begynder med at indse, at hver detalje betyder noget – fra formens kavitetlayout til konfigurationen af kølekanaler. Professionelle producenter forstår, at succes med sprøjtestøbning afhænger af systematisk planlægning, viden om materialer og vedvarende forbedring af processen. Denne omfattende guide fører dig gennem hver væsentlig fase i udviklingen af sprøjtestøbning og giver praktiske indsigt, der omdanner konceptuelle design til produktionsklare former, der leverer konsekvent kvalitet og opfylder krævende forretningsmål.
Grundlæggende designprincipper for sprøjtestøbning
Forståelse af centrale begreber inden for sprøjtestøbning
Udviklingen af formværktøj til sprøjtning starter med at forstå, hvordan plast flyder, køler og fastfryses inden i en formhulrum. Grundlaget for effektivt formværktøj til sprøjtning bygger på indgangsstrategien (gating strategy), som bestemmer, hvordan smeltet plast trænger ind i hulrummet, og som påvirker den færdige dels kvalitet. Et veludformet formværktøj til sprøjtning indeholder flere indgange (gates) i komplekse komponenter, afbalancerede løber-systemer, der jævner trykforskel ud, samt beregnet vægtykkelse, der fremmer ensartet afkøling. Ingeniører, der specialiserer sig i formværktøj til sprøjtning, skal tage hensyn til krympningsrater, materiale-specifikke strømningsegenskaber samt dimensionelle tolerancer, som den endelige anvendelse kræver. Den centrale princip, der ligger bag al formværktøjsudvikling til sprøjtning, er, at formens geometri direkte styrer de mekaniske egenskaber, overfladeafslutningen og den dimensionelle nøjagtighed for hver enkelt sprøjtformede del.
Valg af materiale og ydeevne for formværktøj til sprøjtning
Valg af passende støbeformmaterialer udgør en afgørende beslutning inden for injektionsstøbning, der påvirker værktøjets levetid, produktionskapacitet og delekvalitet. Stålsorter, der anvendes i injektionsstøbning, spænder fra hærdede værktøjsstål, der kan klare flere millioner cyklusser, til blødere aluminiumsalternativer, der er velegnede til prototyper eller korte produktionsløb. Fagfolk inden for injektionsstøbning skal afveje materialehårdhed, termisk ledningsevne, korrosionsbestandighed og maskinbearbejdelseskompleksitet i forhold til projektbudgetter og produktionsprognoser. Berylliumkobberindsatser i hulrummet i injektionsstøbning forbedrer kølingseffektiviteten markant, hvilket reducerer cykeltider og muliggør hurtigere produktionsplaner. Forholdet mellem valg af støbeformmateriale og ydeevnen i injektionsstøbning er direkte: hårdere materialer med bedre termiske egenskaber i injektionsstøbning muliggør højere produktionshastigheder, strammere tolerancer og længere værktøjslevetid, før vedligeholdelse bliver nødvendig.
Produktionsprocesarbejdsgang og udstødningsværktøjets gennemførelse
Computergenereret design og simulering af udstødningsværktøj
Udviklingen af moderne sprøjtestøbningværktøjer bygger i høj grad på avanceret CAD-software og simulerings-teknologier, der forudsiger værktøjets adfærd, inden den fysiske fremstilling begynder. Sprøjtestøbningværktøjs-simulation identificerer potentielle fejl som udfyldningsmangler, synkemærker, krumning og svejselinjer, hvilket ellers ville kræve dyre prototype-iterationer. Termisk analyse i sprøjtestøbningværktøjssoftware afslører varmeområder, hvor kølekanaler kræver forbedring, så ingeniører kan optimere cykeltiderne, inden bearbejdning påbegyndes. Strømningsanalyse specifikt for sprøjtestøbningværktøjer validerer, at gate-placeringer og løberstørrelser opretholder tilstrækkeligt tryk gennem hele fyldningsprocessen. Kvalificerede fagfolk inden for sprøjtestøbningværktøjer bruger simuleringsdata til at fastlægge basisparametre for operatører af sprøjtestøbningmaskiner, hvilket betydeligt reducerer opsætningstiden og udskudsraterne under produktionslanceringen. Denne digitale tilgang til sprøjtestøbningværktøjer omdanner usikkerhed til forudsigelighed og gør fremstillingsprocessen mere effektiv og pålidelig.
Præcisionsmaskinbearbejdning og formhuludvikling
Udførelse af formværktøjsdesign kræver avanceret maskinudstyr, der er i stand til at opnå mikrotolerancer og komplekse geometrier, som moderne anvendelser kræver. CNC-bearbejdning, elektrisk udledningsbearbejdning (EDM) og højhastighedsfræsning udgør grundstenene i professionel formværktøjsfremstilling. Formværktøjsformhulrum skal opretholde dimensionel nøjagtighed inden for brøkdele af en millimeter, hvilket kræver dygtige programmører og omhyggeligt vedligeholdt maskineri. Overfladekvaliteten på formværktøj påvirker direkte både den æstetiske fremtoning og den funktionelle ydeevne af støbte dele; polerede formværktøjsoverflader giver bedre overfladekvalitet og frigiver støbte komponenter mere renligt. Optimering af værktøjsstier under formværktøjsbearbejdning reducerer produktionsomfanget og forlænger værktøjets levetid, hvilket gør fremstillingsprocessen omkostningseffektiv både for små prøveproduktioner og storseriefremstilling. Ekspertformværktøjsværksteder opretholder strenge miljøkontroller, regelmæssige vedligeholdelsesplaner og omhyggelig kvalitetsverificering gennem hele bearbejdningsprocessen for at sikre, at specifikationerne konsekvent overholdes.
Kvalitetssikring og optimering af ydeevnen for sprøjtestøbte værktøjer
Målekontrol og test af sprøjtestøbte værktøjer
Komprehensiv dimensionel verifikation udgør et ufravigeligt trin i kvalitetssikring af sprøjtestøbningværktøjer og sikrer, at støbeforme fremstiller dele, der opfylder kundens specifikationer allerede fra den første produktionsomgang. Koordinatmålingsmaskiner (CMM), laserskannere og optiske systemer giver præcis dokumentation af støbeformens formhul-dimensioner i forhold til de oprindelige designparametre. Fagfolk inden for sprøjtestøbningværktøjer udfører inspektionsprotokoller for første artikel og fremstiller testdele under kontrollerede forhold, hvilket validerer portdesign, kølingseffektivitet og antagelser om trykfordeling. Dimensionsdata, der indsamles under validering af sprøjtestøbningværktøjer, identificerer eventuelle afvigelser, der kræver justering, inden fuld produktion påbegyndes. Disse tests i kvalitetssystemerne for sprøjtestøbningværktøjer forhindrer kostbare fejl i brug, kundereturer og rygteskade, som følge af dårligt validerede støbeforme. Tidlig opdagelse af fejl i sprøjtestøbningværktøjer under godkendelsestests koster betydeligt mindre end at opdage problemer, efter at tusinder af dele allerede er trådt ind i forsyningskæden.
Procesoptimering og levetid for injektionsværktøj
At maksimere afkastet på investeringen i sprøjtestøbningværktøj kræver systematisk optimering af støbeparametre, kølestrategier og vedligeholdelsesprotokoller, der forlænger værktøjets produktive levetid. Operatører på produktionsgulvet samarbejder med procesingeniører for at finjustere sprøjtestøbningspres, formtemperatur, køletid og cyklusvarighed ved hjælp af data indsamlet fra sensorer i sprøjtestøbningværktøjet og målinger af de færdige dele. Overvågningsystemer for sprøjtestøbningværktøj registrerer produktionsmålinger for hver enkelt formhule og identificerer, hvornår individuelle formhuler kræver reparation eller udskiftning. Strategisk vedligeholdelse af sprøjtestøbningværktøj omfatter periodisk rengøring, spülning af kølekanaler, kernetilskiftning og efterbearbejdning af formhuler for at forhindre gradvis forringelse. Levetiden for sprøjtestøbningværktøj strækker sig typisk over flere millioner cyklusser, når faciliteterne implementerer disciplinerede vedligeholdelsesplaner og operatørtræningsprogrammer. Virksomheder, der betragter sprøjtestøbningværktøj som strategiske produktionsaktiver frem for engangsværktøj, opnår bedre stykomkostninger, mere pålidelig kvalitet og stærkere konkurrencemæssig positionering på deres markeder.
Ofte stillede spørgsmål
Hvilke faktorer påvirker omkostningerne og levertiden for sprøjtestøbningstøjer mest?
Kompleksiteten af sprøjtestøbningstøjer, delens geometri, antallet af kavitet, materialevalg og krævede overfladeafslutninger udgør de primære omkostningsdrevende faktorer. Levertiderne ligger typisk mellem fire og tolv uger, afhængigt af sprøjtestøbningstøjernes kompleksitet og den nuværende værksteds kapacitet. Komponenter med enkle geometrier og færre kaviteter reducerer omkostningerne for sprøjtestøbningstøjer og fremskynder leveringen, mens meget detaljerede dele med stramme tolerancer eller kosmetiske krav forlænger både omkostningerne og tidsplanen. Prototype-sprøjtestøbningstøjer til prøveproduktion kan bruge blødere aluminium for at reducere omkostningerne, mens produktions-sprøjtestøbningstøjer normalt anvender stål for at håndtere kravene til høj-volumen cyklusser. Tidlig designkonsultation med eksperter inden for sprøjtestøbningstøjer kan identificere muligheder for omkostningsreduktion uden at kompromittere delkvaliteten.
Hvordan påvirker kølesystemets design i sprøjtestøbningstøjer produktionseffektiviteten?
Udviklingen af kølesystemet udgør en af de mest indflydelsesrige variabler for sprøjtestøbningstøjer, der påvirker cykeltiden, delkvaliteten og produktionsvolumen. Korrekt konstruerede kølekanaler i sprøjtestøbningstøjer reducerer cykeltiden med 30–50 % sammenlignet med utilstrækkeligt kølede design, hvilket direkte øger produktionskapaciteten. Sprøjtestøbningstøjer med optimerede kølesystemer opretholder mere ensartede formtemperature, hvilket mindsker termisk spænding, der kan føre til formsvigt og kavitetforvrængning. Berylliumkobberindsatser, placeret strategisk i kølekredsløbene i sprøjtestøbningstøjerne, forbedrer varmeledningsevnen og muliggør hurtigere varmeafledning samt hurtigere gennemførelse af cyklusserne. Avancerede sprøjtestøbningstøjer indeholder ofte temperaturreguleringsenheder, der opretholder præcise formtemperaturer gennem hele produktionsdagen og sikrer konsekvente delmål og overfladekvalitet fra den første til den sidste støbte del.
Hvornår bør virksomheder investere i ny sprøjtestøbningsteknik i stedet for at vedligeholde eksisterende værktøjer?
Beslutninger om at afslutte brugen af eksisterende sprøjtestøbningsskabeloner eller investere i erstatningsforme afhænger af den nuværende stand af skabelonerne, de forventede produktionsmængder og varigheden af markedets efterspørgsel. Når sprøjtestøbningsskabeloner kræver hyppigere reparationer, genererer højere udskudsprocenter eller ikke kan opretholde dimensionelle tolerancer inden for kundens specifikationer, bliver erstatning økonomisk begrundet. Forbedringer inden for sprøjtestøbningsskabelonteknologi og fremskridt inden for materialer kan retfærdiggøre nye investeringer, hvis de betydeligt reducerer cykeltider eller muliggør fremstilling af forbedrede komponentdesigns. Hvis prognoserne for produktionsmængder overstiger kapaciteten af de eksisterende sprøjtestøbningsskabeloner, kan tilføjelse af nye kavitetter eller yderligere sprøjtestøbningsskabeloner udvide output uden at forstyrre igangværende produktion. Produktionsfaciliteter bør systematisk dokumentere ydelsesmålinger for sprøjtestøbningsskabeloner, så data-drevne beslutninger kan træffes, der afvejer vedligeholdelsesinvesteringer mod erstatningens økonomi over hele skabelonens levetid.