
 EN



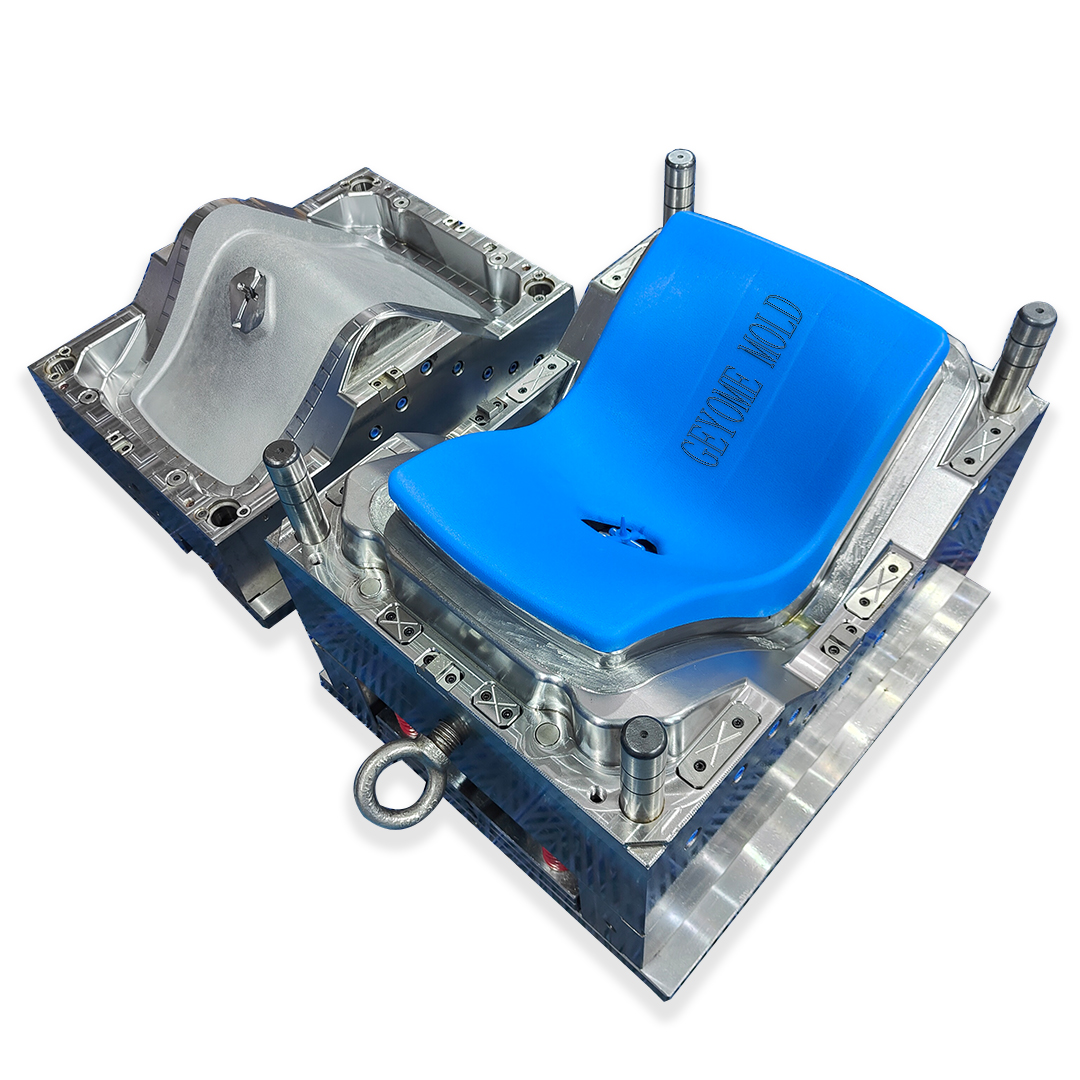
Lo stampo per iniezione rappresenta uno degli investimenti più critici nella moderna produzione industriale, consentendo alle aziende di realizzare componenti plastici in grandi volumi con precisione e costanza eccezionali. Che si tratti di lanciare una nuova linea di prodotti o di ottimizzare una produzione esistente, comprendere i fondamenti dello stampo per iniezione influisce direttamente sul proprio vantaggio competitivo, sui costi di produzione e sui tempi di immissione sul mercato. Padroneggiare lo stampo per iniezione richiede conoscenze relative ai principi di progettazione, alla selezione dei materiali, ai processi produttivi e agli standard di controllo qualità che distinguono i leader di settore dai produttori medi.
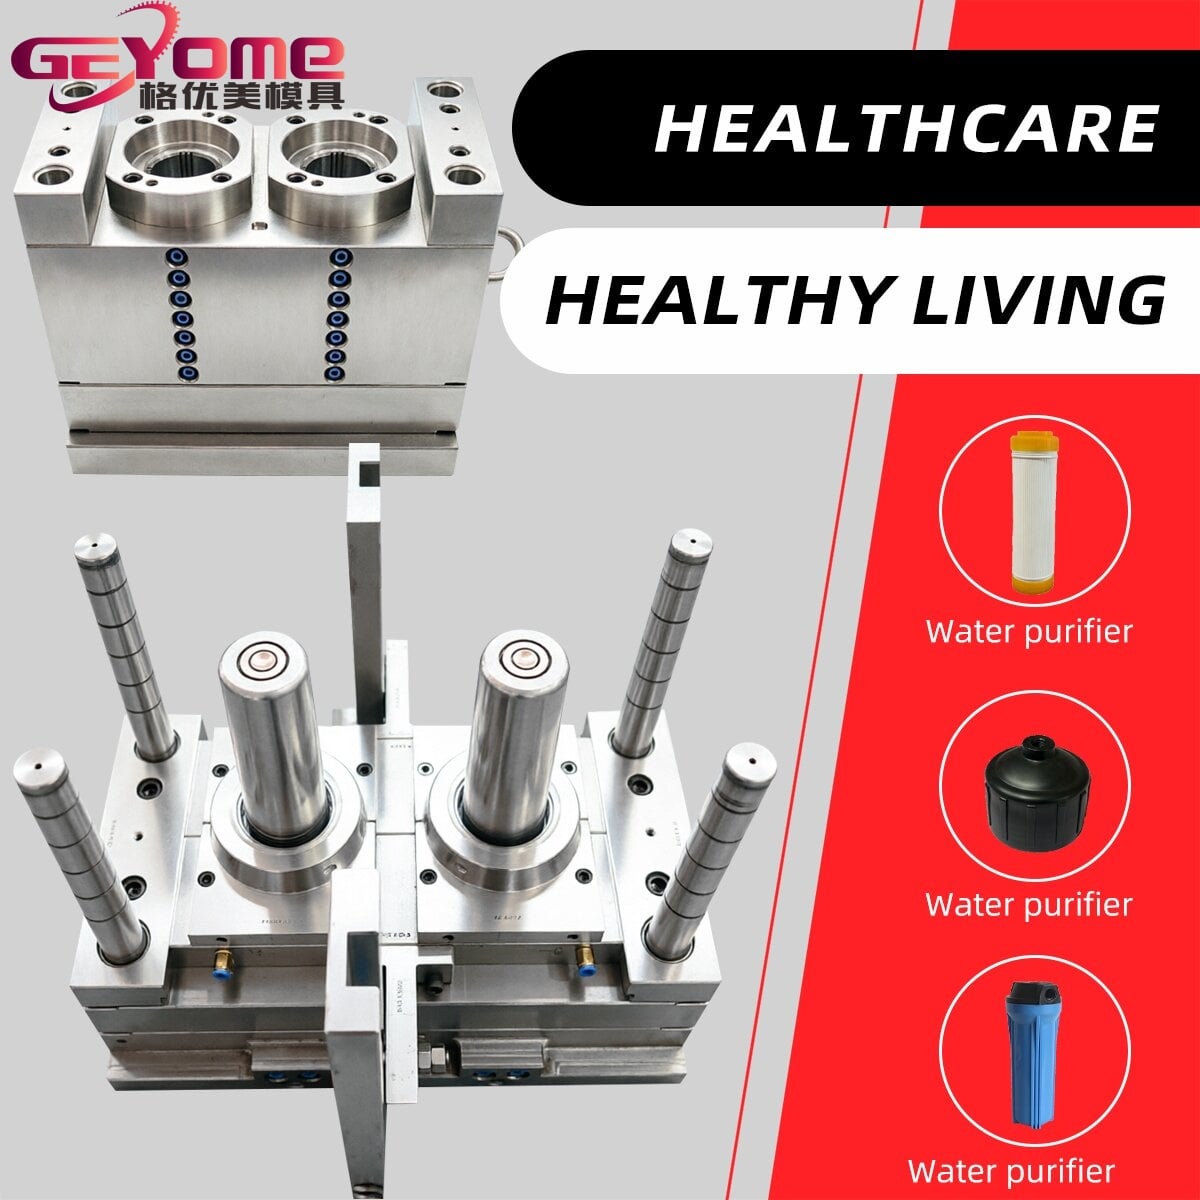
Il percorso verso la padronanza della strumentazione per l'iniezione inizia riconoscendo che ogni dettaglio conta, dalla disposizione delle cavità alla configurazione dei canali di raffreddamento. I produttori professionisti sanno che il successo della strumentazione per l'iniezione dipende da una pianificazione sistematica, da conoscenze di scienza dei materiali e da un continuo affinamento del processo. Questa guida completa illustra ciascuna fase essenziale dello sviluppo della strumentazione per l'iniezione, fornendo spunti concreti che trasformano i progetti concettuali in stampi pronti per la produzione, in grado di garantire qualità costante e di soddisfare obiettivi aziendali impegnativi.
Principi fondamentali di progettazione per la strumentazione per l'iniezione
Comprensione dei concetti fondamentali della strumentazione per l'iniezione
La progettazione degli stampi per l'iniezione inizia con la comprensione del modo in cui la plastica fluisce, si raffredda e solidifica all'interno della cavità dello stampo. Il fondamento di uno stampo per l'iniezione efficace risiede nella strategia di imbutitura (gating), che determina come la plastica fusa entra nella cavità e influenza la qualità finale del componente. Uno stampo per l'iniezione ben progettato prevede l'impiego di più punti di imbutitura (gates) nei componenti complessi, sistemi di canali (runners) bilanciati che uniformano la distribuzione della pressione e uno spessore di parete calcolato per favorire un raffreddamento uniforme. Gli ingegneri specializzati negli stampi per l'iniezione devono tenere conto dei tassi di ritiro, delle caratteristiche specifiche del materiale in termini di flusso e delle tolleranze dimensionali richieste dall'applicazione finale. Il principio fondamentale alla base di ogni progettazione di stampi per l'iniezione è che la geometria dello stampo controlla direttamente le proprietà meccaniche, la finitura superficiale e l'accuratezza dimensionale di ciascun singolo componente stampato.
Selezione del materiale e prestazioni dello stampo per l'iniezione
La scelta dei materiali adeguati per gli stampi rappresenta una decisione critica nella realizzazione di attrezzature per l’iniezione, che influenza la durata dello stampo, la capacità produttiva e la qualità dei pezzi. I tipi di acciaio impiegati nelle attrezzature per l’iniezione spaziano da acciai temprati per utensili, in grado di resistere a milioni di cicli, ad alternative più morbide in alluminio, adatte a prove prototipali o a volumi di produzione limitati. I professionisti del settore delle attrezzature per l’iniezione devono bilanciare durezza del materiale, conducibilità termica, resistenza alla corrosione e complessità della lavorazione, tenendo conto sia del budget del progetto sia delle previsioni di produzione. Gli inserti in rame-berillio inseriti nelle cavità delle attrezzature per l’iniezione migliorano in modo significativo l’efficienza del raffreddamento, riducendo i tempi di ciclo e consentendo programmi produttivi più rapidi. Il legame tra la scelta del materiale dello stampo e le prestazioni delle attrezzature per l’iniezione è diretto: materiali più duri e con migliori proprietà termiche permettono velocità di produzione più elevate, tolleranze più strette e una maggiore durata dello stampo prima che sia necessaria la manutenzione.
Flusso di lavoro del processo produttivo e realizzazione degli stampi per l'iniezione
Progettazione assistita da computer e simulazione degli stampi per l'iniezione
Lo sviluppo moderno degli stampi per iniezione si basa ampiamente su sofisticati software CAD e su tecnologie di simulazione che prevedono il comportamento dello stampo ancor prima dell’inizio della produzione fisica. La simulazione degli stampi per iniezione identifica potenziali difetti, come riempimenti incompleti, segni di affossamento, deformazioni e linee di saldatura, che altrimenti richiederebbero costose iterazioni sui prototipi. L’analisi termica integrata nei software per stampi per iniezione rivela le zone di surriscaldamento in cui i canali di raffreddamento necessitano di ottimizzazione, consentendo agli ingegneri di ridurre i tempi di ciclo già prima dell’attivazione della lavorazione meccanica. L’analisi del flusso specifica per stampi per iniezione verifica che la posizione delle bocche di immissione e le dimensioni dei canali di distribuzione garantiscano una pressione adeguata durante l’intero processo di riempimento. I professionisti qualificati nel settore degli stampi per iniezione utilizzano i dati di simulazione per definire i parametri di riferimento per gli operatori delle presse ad iniezione, riducendo in modo significativo i tempi di messa a punto e i tassi di scarto durante l’avvio della produzione. Questo approccio digitale agli stampi per iniezione trasforma l’incertezza in prevedibilità, rendendo il processo produttivo più efficiente e affidabile.
Lavorazione meccanica di precisione e sviluppo cavità
L'esecuzione di progetti per attrezzature per l'iniezione richiede apparecchiature di lavorazione sofisticate, in grado di raggiungere tolleranze micrometriche e geometrie complesse, come richiesto dalle moderne applicazioni. La fresatura a controllo numerico (CNC), la lavorazione a scarica elettrica (EDM) e le tecnologie di taglio ad alta velocità costituiscono la base della produzione professionale di attrezzature per l'iniezione. Le cavità delle attrezzature per l'iniezione devono mantenere un'accuratezza dimensionale entro frazioni di millimetro, il che richiede programmatori esperti e macchinari accuratamente manutenuti. La qualità della finitura superficiale delle attrezzature per l'iniezione influisce direttamente sull'aspetto estetico e sulle prestazioni funzionali dei componenti stampati; superfici lucidate delle attrezzature per l'iniezione garantiscono finiture superiori e consentono un distacco più pulito dei componenti stampati. L'ottimizzazione del percorso utensile durante la lavorazione delle attrezzature per l'iniezione riduce i tempi di produzione e prolunga la vita utile degli utensili, rendendo il processo produttivo economicamente vantaggioso sia per piccole serie pilota sia per produzioni su larga scala. I laboratori specializzati nella realizzazione di attrezzature per l'iniezione mantengono controlli ambientali rigorosi, piani regolari di manutenzione e verifiche qualitative stringenti durante tutte le operazioni di lavorazione, per garantire il rispetto costante delle specifiche.
Assicurazione della qualità e ottimizzazione delle prestazioni degli utensili per iniezione
Verifica dimensionale e collaudo degli utensili per iniezione
La verifica dimensionale completa rappresenta una fase imprescindibile nell’assicurazione della qualità degli stampi ad iniezione, garantendo che gli stampi producano componenti conformi alle specifiche del cliente già dalla prima serie produttiva. Le macchine di misura a coordinate (CMM), gli scanner laser e i sistemi ottici forniscono una documentazione precisa delle dimensioni della cavità degli stampi ad iniezione rispetto ai parametri di progettazione originali. I professionisti degli stampi ad iniezione eseguono protocolli di ispezione del primo pezzo, realizzando componenti di prova in condizioni controllate per convalidare la progettazione delle bocche di immissione, l’efficacia del sistema di raffreddamento e le ipotesi sulla distribuzione della pressione. I dati dimensionali raccolti durante la validazione degli stampi ad iniezione individuano eventuali scostamenti che richiedono correzioni prima dell’avvio della produzione su larga scala. Queste procedure di prova all’interno dei sistemi di qualità per gli stampi ad iniezione prevengono costosi guasti in campo, resi da parte dei clienti e danni alla reputazione derivanti da stampi insufficientemente validati. L’individuazione precoce di difetti negli stampi ad iniezione durante le prove di accettazione comporta costi significativamente inferiori rispetto alla scoperta di problemi dopo che migliaia di componenti sono già entrati nella catena di approvvigionamento.
Ottimizzazione del processo e durata degli utensili per l'iniezione
Massimizzare il ritorno sull’investimento per gli stampi ad iniezione richiede un’ottimizzazione sistematica dei parametri di stampaggio, delle strategie di raffreddamento e dei protocolli di manutenzione che prolungano la vita utile produttiva degli stampi. Gli operatori del reparto produzione collaborano con gli ingegneri di processo per regolare con precisione pressione d’iniezione, temperatura dello stampo, tempo di raffreddamento e durata del ciclo, utilizzando dati raccolti dai sensori integrati negli stampi ad iniezione e dalle misurazioni dei pezzi. I sistemi di monitoraggio delle prestazioni degli stampi ad iniezione registrano metriche produttive cavità per cavità, individuando tempestivamente quando una singola cavità necessita di interventi correttivi o di sostituzione. La manutenzione strategica degli stampi ad iniezione comprende pulizie periodiche, spurgo dei canali di raffreddamento, sostituzione dei nuclei e ritocchi sulle cavità, per prevenire un deterioramento progressivo. La durata operativa degli stampi ad iniezione si estende tipicamente a milioni di cicli, purché gli stabilimenti applichino programmi di manutenzione disciplinati e corsi di formazione per gli operatori. Le aziende che considerano gli stampi ad iniezione come asset strategici della produzione, anziché strumenti monouso, ottengono economie di scala superiori, qualità più affidabile e una posizione competitiva più solida sui rispettivi mercati.
Domande frequenti
Quali fattori influenzano maggiormente il costo e i tempi di consegna degli stampi ad iniezione?
La complessità degli stampi ad iniezione, la geometria del componente, il numero di cavità, la scelta del materiale e le finiture superficiali richieste rappresentano i principali fattori che determinano il costo. I tempi di consegna variano tipicamente da quattro a dodici settimane, a seconda della complessità dello stampo ad iniezione e della capacità produttiva attuale del fornitore. Componenti con geometrie semplici e un numero ridotto di cavità riducono i costi degli stampi ad iniezione e accelerano la consegna, mentre parti altamente dettagliate, con tolleranze strette o requisiti estetici, aumentano sia i costi sia i tempi. Gli stampi ad iniezione per prototipi, utilizzati nella produzione pilota, possono essere realizzati in alluminio più tenero per contenere i costi, mentre gli stampi ad iniezione per la produzione seriale impiegano generalmente acciaio per soddisfare i requisiti di ciclo ad alto volume. Una consulenza progettuale precoce con esperti di stampi ad iniezione consente di individuare opportunità di riduzione dei costi senza compromettere la qualità del componente.
In che modo la progettazione del sistema di raffreddamento all’interno dello stampo ad iniezione influenza l’efficienza produttiva?
La progettazione del sistema di raffreddamento rappresenta una delle variabili più influenti nello stampo per iniezione, in quanto incide direttamente sui tempi di ciclo, sulla qualità del pezzo e sul volume produttivo. Canali di raffreddamento adeguatamente progettati all’interno dello stampo per iniezione riducono i tempi di ciclo dal trenta al cinquanta per cento rispetto a soluzioni insufficientemente raffreddate, moltiplicando così direttamente la capacità produttiva. Gli stampi per iniezione dotati di sistemi di raffreddamento ottimizzati mantengono temperature dello stampo più uniformi, riducendo le sollecitazioni termiche che causano guasti dello stampo e deformazioni della cavità. Inserti in rame-berillio posizionati strategicamente nei circuiti di raffreddamento degli stampi per iniezione migliorano la conducibilità termica, consentendo un’eliminazione più rapida del calore e un completamento più veloce del ciclo. Gli stampi per iniezione avanzati integrano spesso unità di controllo della temperatura che mantengono temperature precise dello stampo per tutta la giornata produttiva, garantendo dimensioni costanti dei pezzi e qualità superficiale uniforme dal primo all’ultimo pezzo stampato.
Quando le aziende dovrebbero investire in nuovi utensili per l’iniezione invece di mantenere quelli esistenti?
Le decisioni relative alla dismissione degli stampi per iniezione esistenti e all’investimento in nuovi stampi dipendono dallo stato attuale degli stampi, dai volumi di produzione previsti e dalla durata della domanda di mercato. La sostituzione diventa giustificata dal punto di vista economico quando gli stampi per iniezione richiedono riparazioni sempre più frequenti, generano tassi di scarto più elevati o non riescono a mantenere le tolleranze dimensionali entro le specifiche del cliente. I miglioramenti tecnologici negli stampi per iniezione e i progressi nei materiali possono giustificare un nuovo investimento, qualora consentano una riduzione significativa dei tempi di ciclo o permettano la produzione di componenti con design migliorati. Se le previsioni di volume di produzione superano la capacità degli stampi per iniezione esistenti, l’aggiunta di nuove cavità o di ulteriori stampi per iniezione consente di ampliare l’output senza interrompere la produzione in corso. Gli stabilimenti devono documentare sistematicamente le metriche di prestazione degli stampi per iniezione, al fine di supportare decisioni basate sui dati che bilancino gli investimenti nella manutenzione con la convenienza economica della sostituzione lungo l’intero ciclo di vita dello stampo.
Sommario
- Principi fondamentali di progettazione per la strumentazione per l'iniezione
- Flusso di lavoro del processo produttivo e realizzazione degli stampi per l'iniezione
- Assicurazione della qualità e ottimizzazione delle prestazioni degli utensili per iniezione
-
Domande frequenti
- Quali fattori influenzano maggiormente il costo e i tempi di consegna degli stampi ad iniezione?
- In che modo la progettazione del sistema di raffreddamento all’interno dello stampo ad iniezione influenza l’efficienza produttiva?
- Quando le aziende dovrebbero investire in nuovi utensili per l’iniezione invece di mantenere quelli esistenti?